


{{goods.model}}


सीएनसी वुड लेथ द्वारा पूल क्यूज़ का प्रसंस्करण
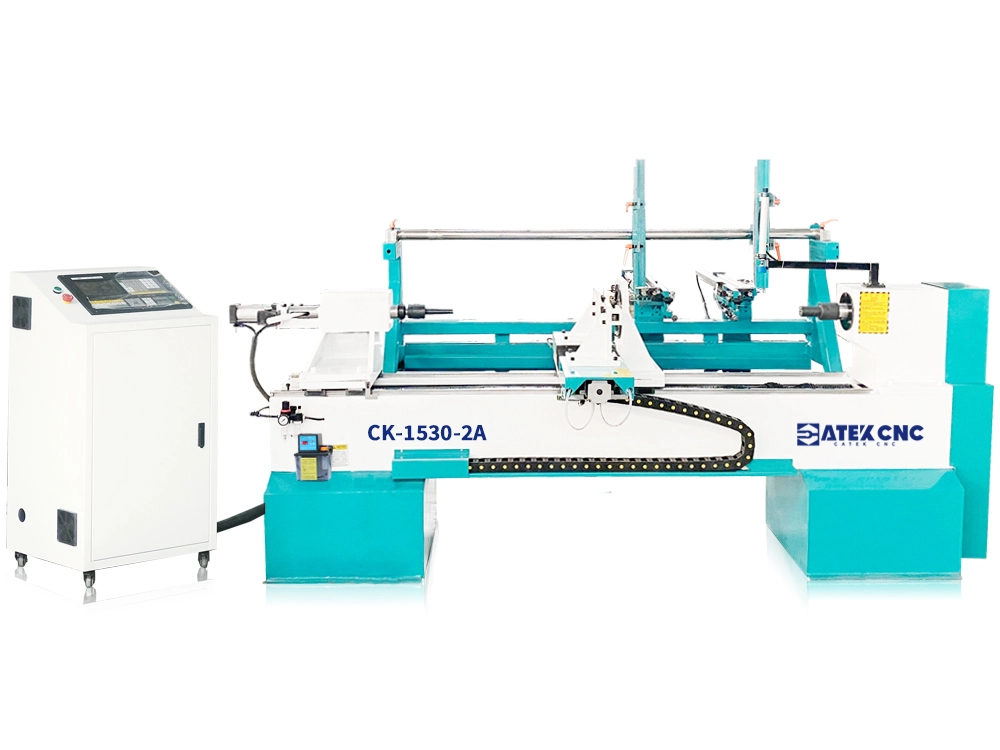
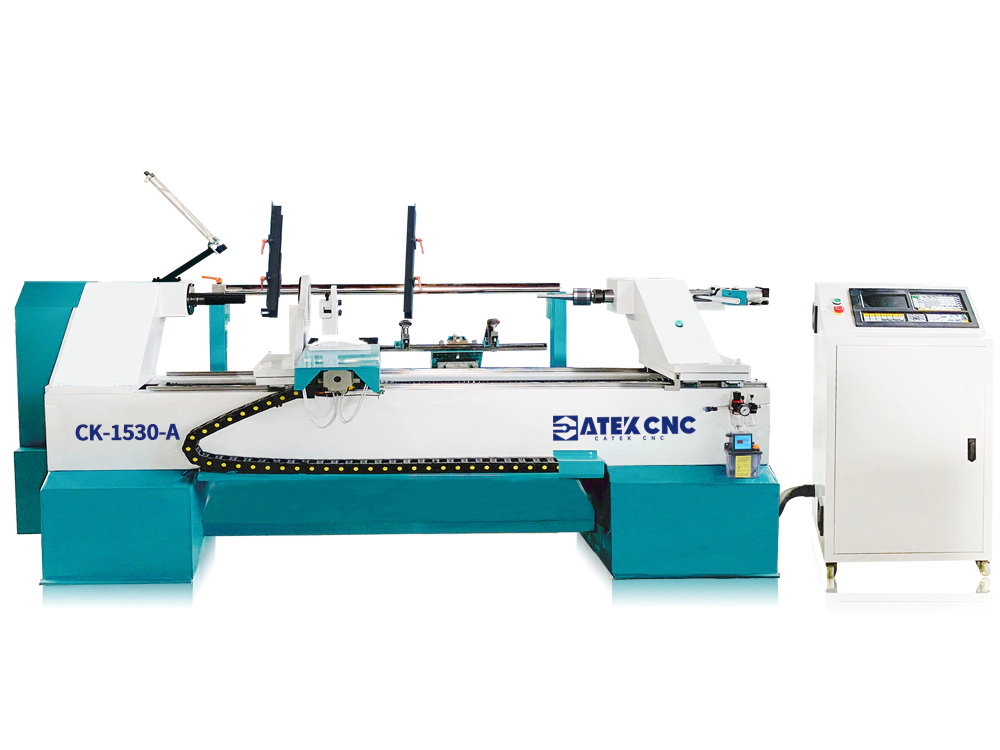
आधुनिक पूल क्यू निर्माण में, चाहे हाथ से बने हों या मशीन से, क्यू टेपरिंग मशीनें तेज़ और उच्च गुणवत्ता वाले मशीनिंग परिणाम प्रदान करती हैं। हम आपको समझाएंगे कि सीएनसी क्यू लेथ किस प्रकार पूल क्यू बनाने में आपकी सहायता करती है।
संबंधित मॉडल
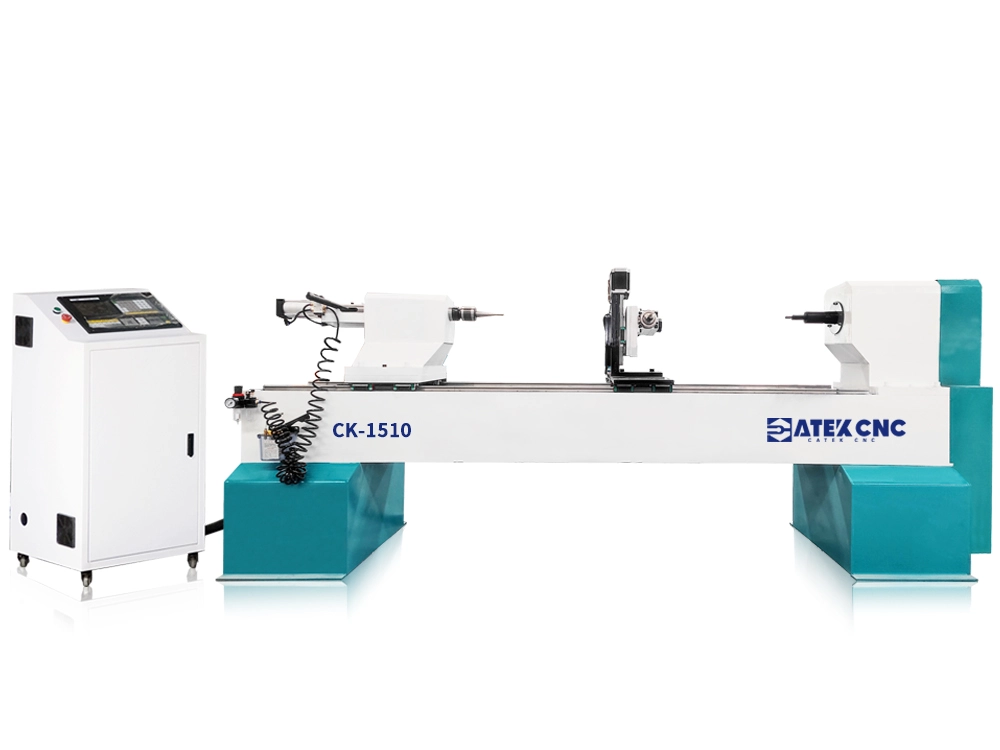
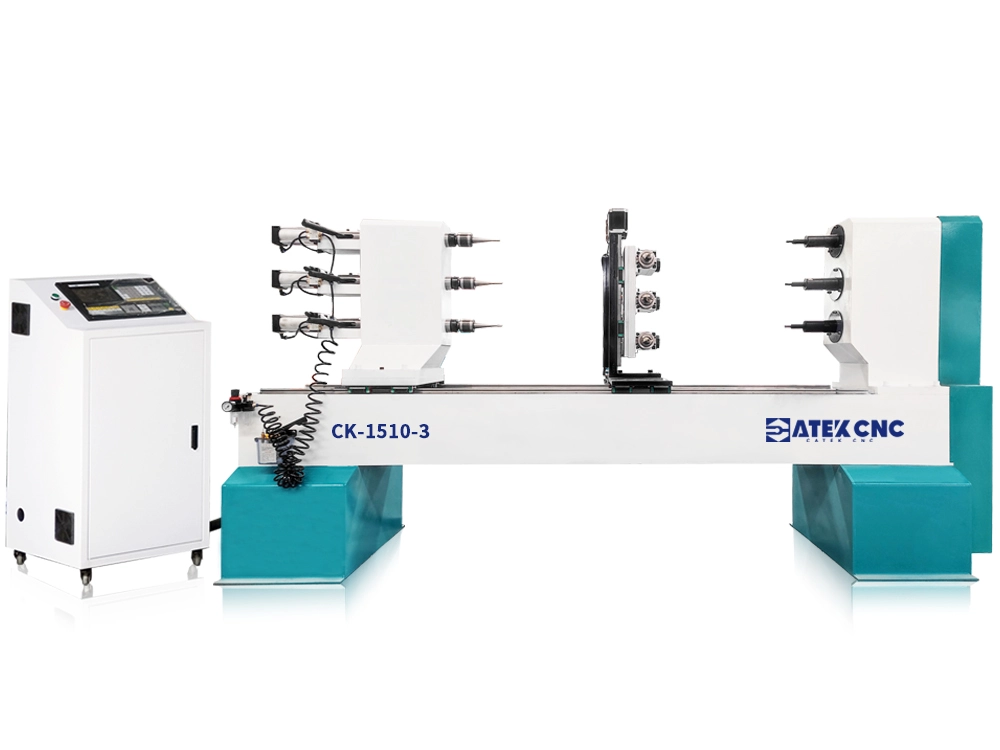
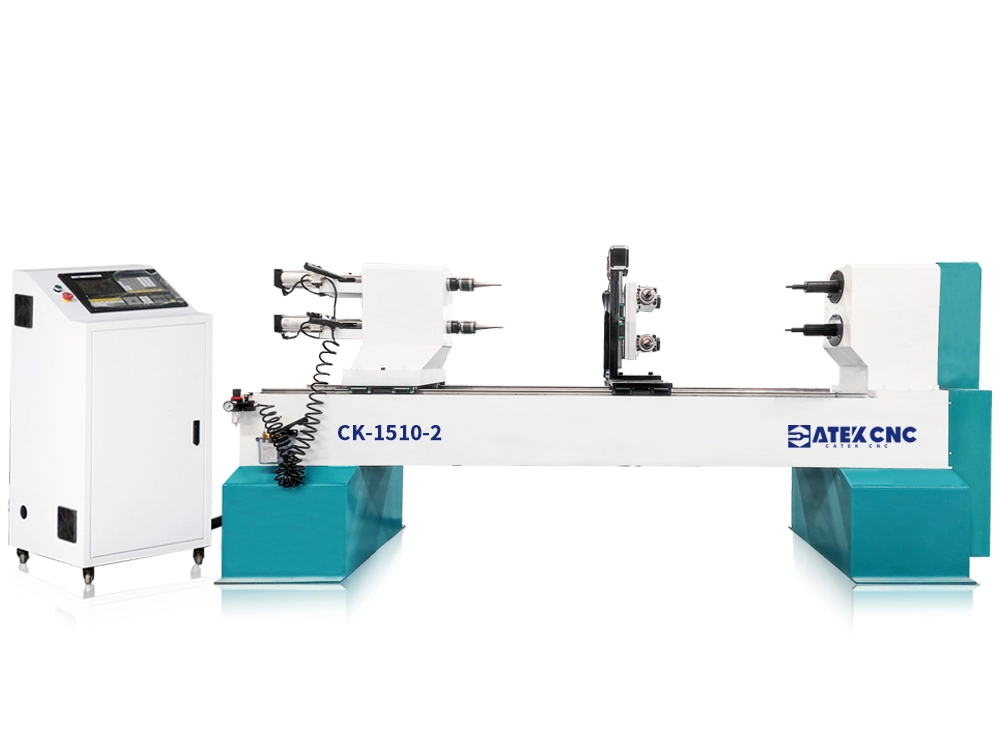
पूल क्यूज़ का बुनियादी परिचय
- पूल क्यू को मोटे तौर पर अंग्रेजी और अमेरिकी शैलियों में विभाजित किया जा सकता है। अंग्रेजी शैली के क्यू में संकरे सिरे (आमतौर पर 3/4 क्यू) होते हैं, जो मुख्य रूप से स्नूकर के लिए डिज़ाइन किए गए हैं। अमेरिकी शैली के क्यू में चौड़े सिरे (आमतौर पर 1/2) होते हैं, जो 9-बॉल, 10-बॉल और कैरम बिलियर्ड्स जैसे पूल खेलों के लिए उपयुक्त हैं।
इंग्लिश क्यू बनाने में आमतौर पर मेपल की लकड़ी का इस्तेमाल होता है, और कुछ खास तरह की सामग्रियां भी होती हैं, जैसे कार्बन फाइबर, कार्बन, ग्लास फाइबर आदि; जबकि अमेरिकन क्यू के आगे के हिस्से ऐश की लकड़ी से बने होते हैं (ऐश की लकड़ी हल्की और अधिक लचीली होती है), और पीछे के हिस्से चंदन जैसी अधिक घनत्व वाली लकड़ी से बने होते हैं।
आमतौर पर, 3/4 क्यू की शाफ्ट की लंबाई 1080 से 1180 मिमी, बट की लंबाई 430 से 530 मिमी होती है, और इसका पतला हेड 9-10.5 मिमी व्यास का होता है। 1/2 क्यू की कुल लंबाई 1500 से 1550 मिमी होती है, और इसका मोटा हेड 12-13.5 मिमी व्यास का होता है।
पूल क्यू प्रोसेसिंग
टेपर बनाने के लिए सीएनसी क्यू लेथ (क्यू टेपरिंग मशीन) का उपयोग किया जाता है। सबसे पहले, मशीन पर मशीनिंग के लिए आवश्यक माप निर्धारित करें, फिर मशीनिंग प्रक्रिया शुरू करें।
अर्ध-तैयार पूल क्यू को उसकी सौंदर्य अपील सुनिश्चित करने के लिए चीरने, काटने और नक्काशी जैसे अतिरिक्त चरणों से गुजरना पड़ता है।
इष्टतम भार वितरण प्राप्त करने के लिए छेद करें और भार-संतुलन सामग्री से भरें, तांबे के जोड़ जड़े हुए हों, छेद को भरने के लिए पेंच डालें।
शाफ्ट और बट को जोड़ने के बाद, पूरी क्यू को सैंडिंग और पॉलिशिंग से गुजारा जाता है।
टिप को चिपकाया और ट्रिम किया जाता है, पूरी क्यू को अंतिम रूप से समायोजित किया जाता है, और पेंटिंग/लैकर फिनिशिंग की जाती है।
पूल क्यू प्रोसेसिंग नोट्स
विभिन्न प्रकार के संकेतों की प्रसंस्करण तकनीक अलग-अलग होगी। सामान्यतः, सबसे अधिक संसाधित किए जाने वाले संकेत अंग्रेजी और अमेरिकी संकेत होते हैं।
सामग्री की सतह को तेजी से प्रोसेस और काटने के लिए, 18,000 आरपीएम की हाई-स्पीड एयर-कूल्ड स्पिंडल का उपयोग करके मल्टी-ब्लेड मिलिंग कटर को क्लैंप करें। प्रोसेसिंग के दौरान, लकड़ी 250 आरपीएम से कम गति से घूमती है। कम गति से प्रोसेसिंग के दौरान बहुत बारीक सामग्री के हिलने-डुलने को रोका जा सकता है, जिससे प्रोसेस की गई लकड़ी की सतह चिकनी हो जाती है।
प्रसंस्करण के दौरान, सामग्री को परतों में संसाधित किया जा सकता है, और बड़ी सामग्री को परतों और चक्रों में संसाधित किया जा सकता है ताकि एक ही ऑपरेशन में अत्यधिक प्रसंस्करण के कारण उपकरण और सामग्री को होने वाले नुकसान से बचा जा सके।
मशीनिंग प्रक्रिया के दौरान, फीड दर, सामग्री की घूर्णन गति और उपकरण की घूर्णन गति को आवश्यकतानुसार समायोजित किया जा सकता है।
प्रसंस्करण के दौरान, सामग्री की लंबाई/व्यास के अनुसार उचित वायु दाब को समायोजित करें ताकि अपर्याप्त दाब से बचा जा सके जो सामग्री को सुरक्षित रखने में विफल रहता है, या अत्यधिक दाब से बचा जा सके जो लकड़ी को संपीड़ित और विकृत कर देता है।
सभी सीएनसी वुडवर्किंग लेथ मशीनों को पूरी तरह से स्वचालित वैक्यूम क्लीनर से लैस किया जा सकता है ताकि यह सुनिश्चित किया जा सके कि प्रसंस्करण प्रक्रिया में उत्पन्न होने वाले लकड़ी के बुरादे का पूरी तरह से पुनर्चक्रण हो, जो पर्यावरण के लिए अधिक अनुकूल है और लकड़ी के द्वितीयक उपयोग को साकार करता है।
पूल क्यू के लिए समर्पित सीएनसी वुड लेथ, बिलियर्ड क्यू की टेपर मशीनिंग के लिए असाधारण रूप से उपयुक्त है, जिसमें 0.05 मिमी की सहनशीलता के भीतर सटीक नियंत्रण किया जा सकता है।
CATEKCNC यह आपको पूल क्यू प्रोसेसिंग के व्यापक समाधान प्रदान करता है, जिनमें शामिल हैं:
- पूल क्यू टेपरिंग
- पूल क्यू ड्रिलिंग
- पूल क्यू स्प्लिटिंग
- पूल क्यू उत्कीर्णन
- पूल क्यू थ्रेडिंग
- पूल क्यू टेनन निर्माण
- पूल क्यू पॉलिशिंग
CATEKCNC हम दर्जनों प्रसिद्ध पूल क्यू कारखानों के लिए समाधान प्रदान करते हैं, हमारे पास व्यावहारिक प्रसंस्करण का व्यापक अनुभव और सैद्धांतिक अनुभव है, और हमारे पास पेशेवर इंजीनियर हैं जो आपको 24 घंटे सेवा प्रदान करते हैं।
अन्य परियोजनाएँ
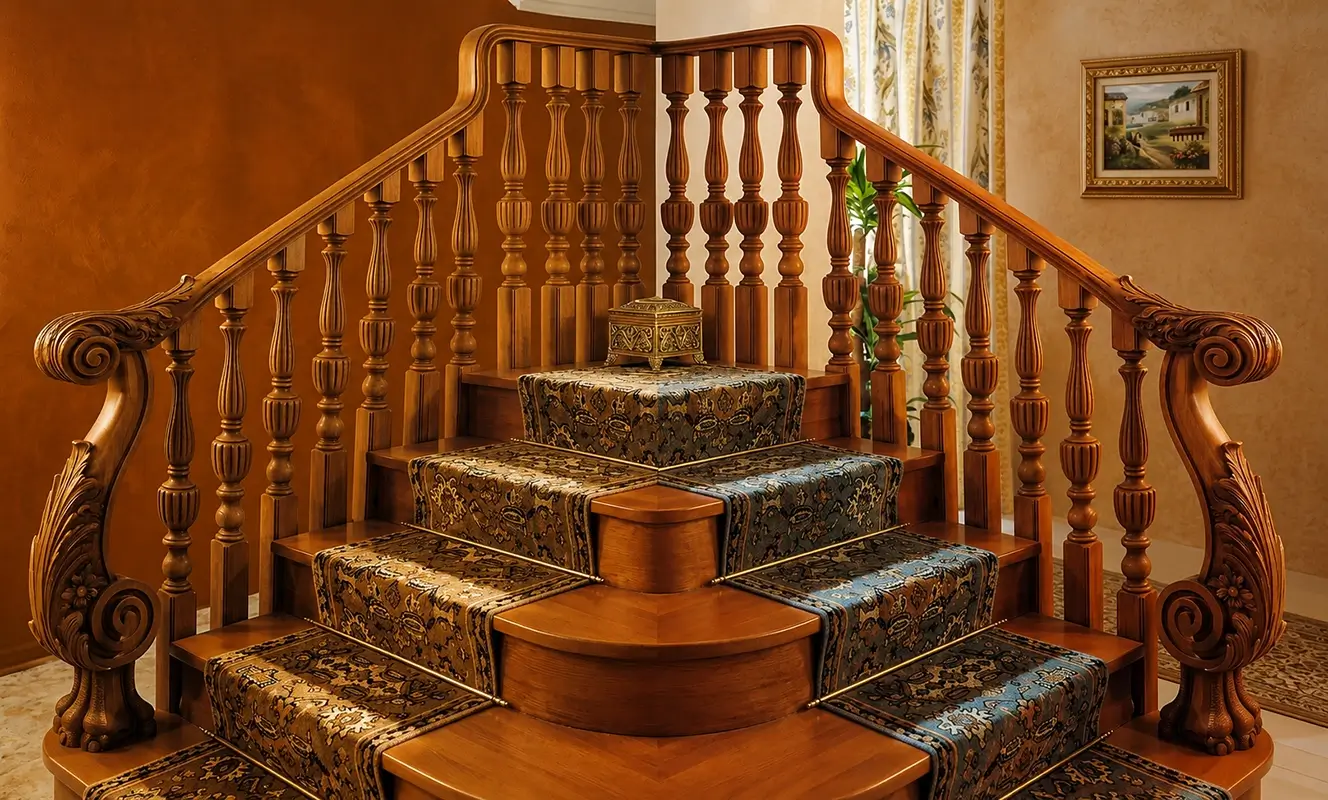
सीएनसी वुड लेथ द्वारा सीढ़ी की रेलिंग और न्यूवेल की मशीनिंग
सीढ़ी की रेलिंग और नुवेल पोस्ट लकड़ी की खराद मशीन से बनने वाले आम उदाहरण हैं। अपेक्षाकृत सरल उत्पादों के लिए केवल टर्निंग टूल का उपयोग करके टर्निंग की आवश्यकता होती है, जबकि जटिल उत्पादों के लिए प्लेनिंग, मिलिंग, ग्रूविंग, नक्काशी आदि की आवश्यकता होती है। उत्पाद की जटिलता के आधार पर, विभिन्न कार्यों वाली खराद मशीन का चयन करना आवश्यक होता है।

सीएनसी वुड लेथ का उपयोग करके कुर्सी के पैर कैसे बनाएं?
टेबल, कुर्सी के पैर या अन्य सहायक उपकरण बनाने के लिए सीएनसी वुड लेथ का उपयोग एक बहुत ही सामान्य अनुप्रयोग है। कुछ साधारण कुर्सी के पैरों को आमतौर पर केवल टर्निंग या स्लॉटिंग की आवश्यकता होती है, जबकि अधिक जटिल विशेष आकार के फर्नीचर के पैरों को पूरा करने के लिए टर्निंग, मिलिंग, स्लॉटिंग, ड्रिलिंग और अन्य कार्यों की आवश्यकता होती है।
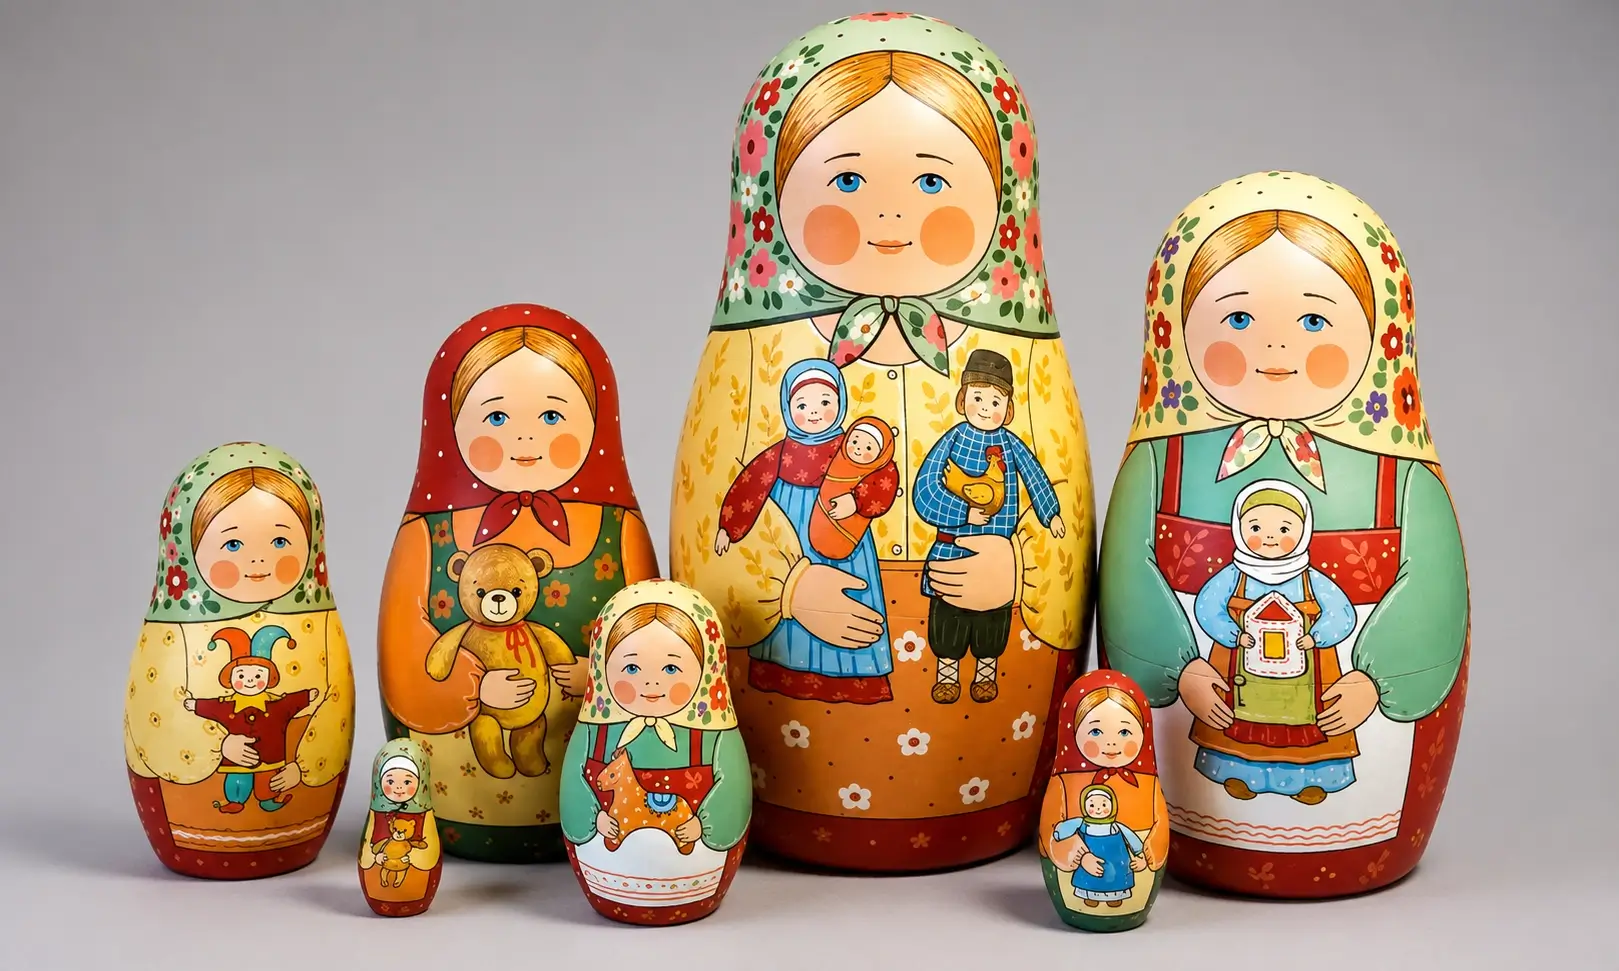
सीएनसी वुड लेथ का उपयोग करके नेस्टिंग डॉल्स (मैट्र्योश्का) बनाना
मैट्र्योश्का गुड़िया, जिसे स्टैकिंग गुड़िया, नेस्टिंग गुड़िया, रूसी चाय गुड़िया या रूसी गुड़िया के नाम से भी जाना जाता है, रूस की सबसे प्रतिनिधि पारंपरिक हस्तशिल्पों में से एक है। यह विभिन्न आकारों की कई लकड़ी की गुड़ियों को परतों में रखकर बनाई जाती है, और प्रत्येक गुड़िया पर सुंदर पैटर्न चित्रित किए जाते हैं। रूसी भाषा में, मैट्र्योश्का गुड़िया को матрёшка कहा जाता है। मूल रूप से, ये गोल चेहरे वाली ग्रामीण लड़की पर आधारित थीं। धीरे-धीरे, नेस्टिंग गुड़िया के लिए सामग्री अधिक से अधिक प्रचुर मात्रा में उपलब्ध होने लगी। इसके अतिरिक्त...
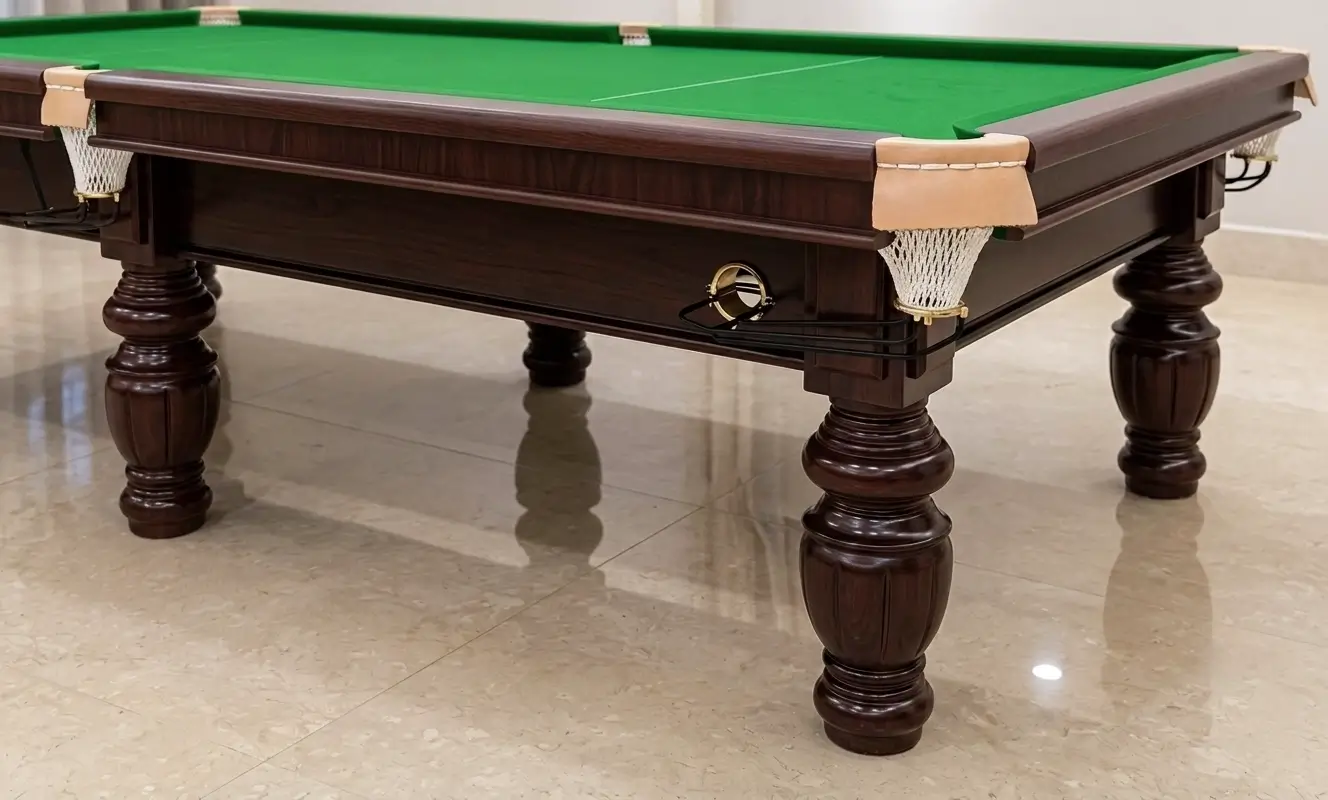
सीएनसी वुड लेथ का उपयोग करके पूल टेबल के पैर बनाना
पूल टेबल के पैरों की प्रोसेसिंग लकड़ी की खराद मशीन का एक आम अनुप्रयोग है। हमारी मशीनें कई मॉडलों में पूल टेबल के पैरों की प्रोसेसिंग के लिए उपयोग की जा सकती हैं। नीचे हम उन मॉडलों और प्रोसेसिंग प्रक्रियाओं का विस्तार से वर्णन करेंगे जिनका उपयोग ऐसे उत्पादों की प्रोसेसिंग के लिए किया जा सकता है।